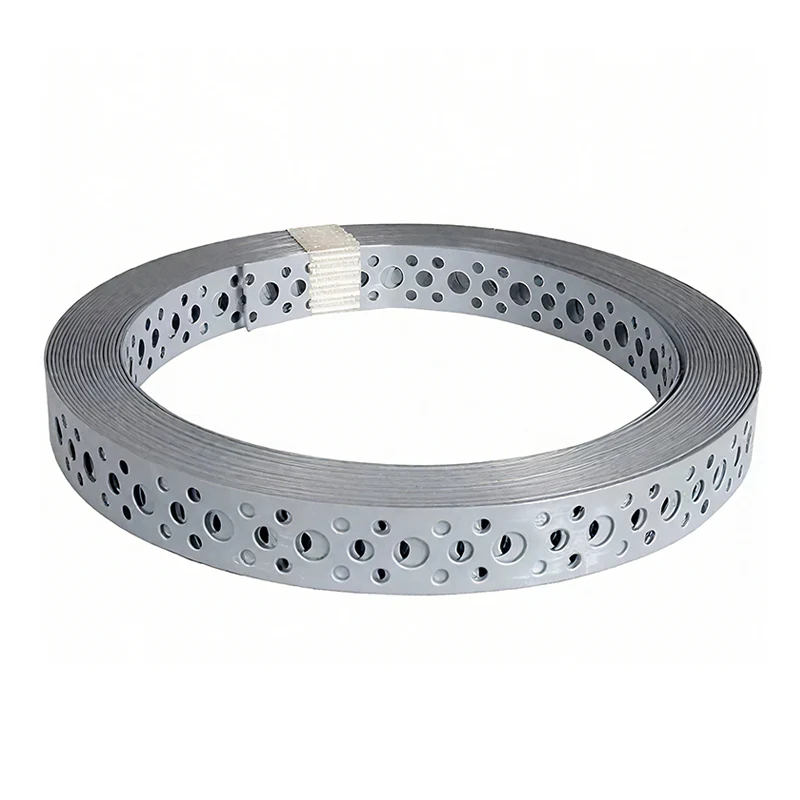
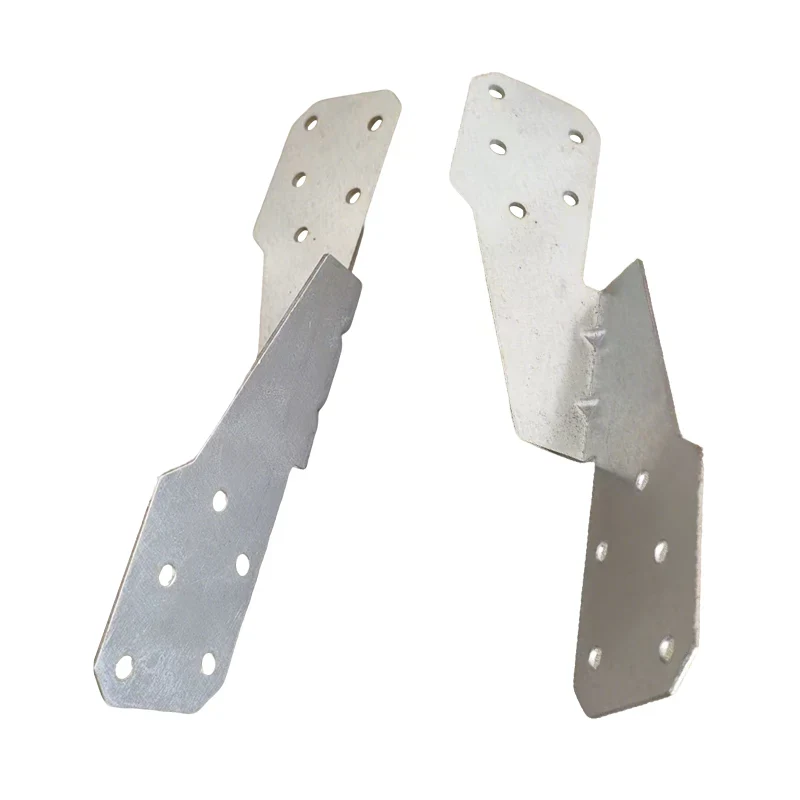
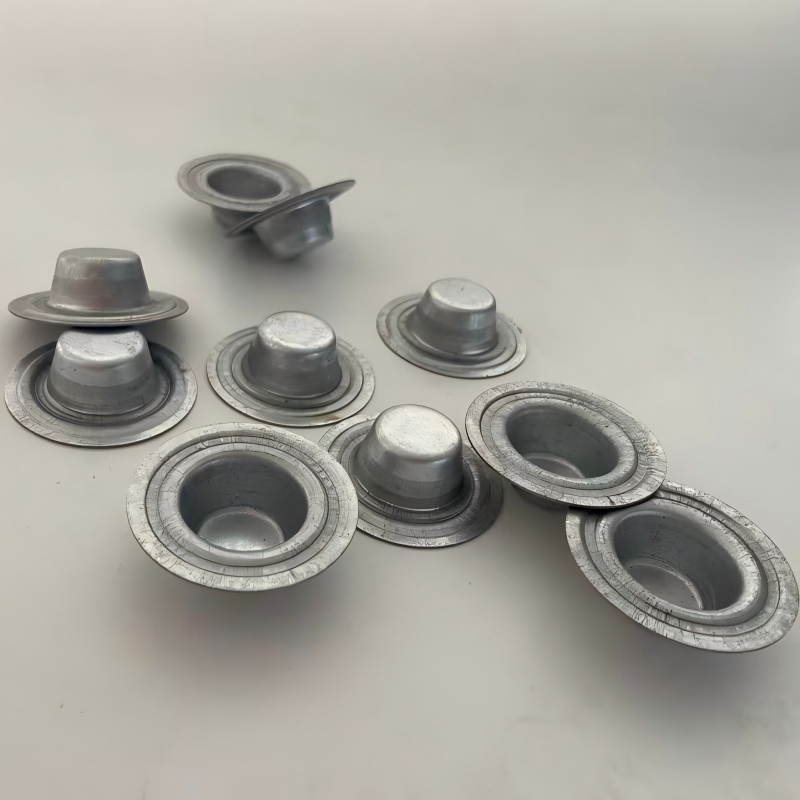
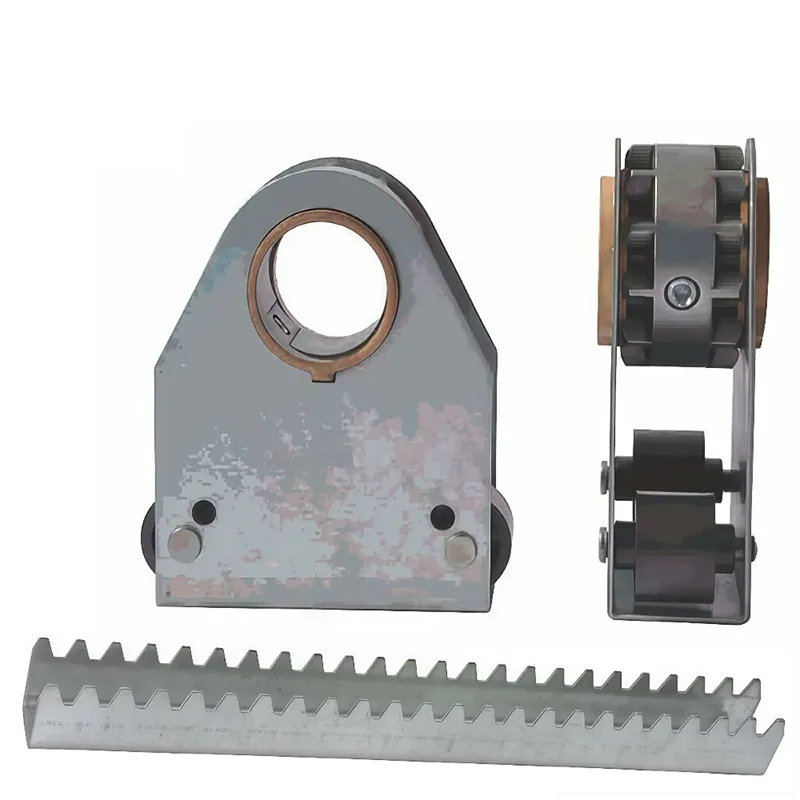
Kiedy inżynier określa część blaszaną dla nowego urządzenia przemysłowego, często myśli o niej jak o pojedynczym elemencie — wsporniku, obudowie, płycie montażowej. Ale za tą pojedynczą częścią kryje się złożony, wieloetapowy proces produkcyjny, który przekształca płaską blachę w precyzyjny element. Ten łańcuch procesów, znany jako produkcja w pełnym cyklu, obejmuje wszystko, od wstępnego przeglądu projektu po końcową kontrolę i pakowanie. Część, która na rysunku wygląda na prostą, może wymagać dziesięciu lub więcej odrębnych operacji, z których każda ma własny sprzęt, narzędzia i wymagania dotyczące kontroli jakości. Zrozumienie tego pełnego cyklu jest niezbędne dla inżynierów, kierowników ds. zakupów i zespołów ds. zapewnienia jakości, które muszą oceniać dostawców i upewniać się, że ich części spełniają wymagane specyfikacje.
Dostawca części do produkcji blach w pełnym cyklu to nie tylko sklep z wycinarką laserową i prasą krawędziową. Jest partnerem produkcyjnym, który może zarządzać całym procesem, od wyboru materiału i projektowania pod kątem analizy możliwości produkcyjnych (DFM), po cięcie, formowanie, spawanie, obróbkę powierzchni i montaż końcowy. Na każdym etapie procesu wprowadzane są zmienne, które wpływają na dokładność, wytrzymałość i wygląd końcowej części. Kompleksowe zrozumienie tych etapów pozwala kupującym zadać właściwe pytania i rozpoznać dostawcę, który może zapewnić stałą jakość. Ten artykuł poprowadzi Cię przez cały łańcuch procesówCzęści z blachy, wyjaśniając każdy etap, jego kluczowe parametry i wpływ na produkt końcowy.
Każda część produkcyjna z blachy zaczyna się od rysunku 2D lub modelu 3D CAD. Droga od pliku cyfrowego do gotowej, zapakowanej części obejmuje sekwencję operacji, które można pogrupować w sześć głównych etapów: przegląd projektu, cięcie, formowanie, spawanie, obróbka powierzchni i kontrola jakości. Każdy etap jest ogniwem łańcucha, a o sile łańcucha decyduje jego najsłabsze ogniwo. Błąd w przeglądzie projektu może uniemożliwić wyprodukowanie części; źle kontrolowany proces cięcia może pozostawić zadziory, które wpływają na dopasowanie; niedbała spoina może zagrozić integralności konstrukcji. Producent wykonujący pełny cykl zarządza wszystkimi tymi etapami pod jednym dachem, zapewniając, że każda operacja jest zoptymalizowana pod kątem wymagań końcowej części.
W naszej fabryce o godzCangzhou Shengsen Metal Products Co., Ltd.zorganizowaliśmy naszą halę produkcyjną w oparciu o filozofię pełnego cyklu. Magazyn surowców zasila dział krojenia, który z kolei zaopatruje dział formowania i gięcia. Zespawane zespoły następnie przemieszczają się do obszaru obróbki powierzchni, zanim trafią do końcowego stanowiska kontroli i pakowania. Ten liniowy przepływ jest wspierany przez równoległy przepływ informacji — do każdej części dołączony jest dokument podróżny, w którym zapisana jest historia procesu, certyfikaty materiałowe i wyniki kontroli. Ten poziom identyfikowalności jest niezbędny w branżach takich jak motoryzacja, lotnictwo i sprzęt medyczny, gdzie konsekwencje wadliwej części mogą być poważne.
Poniższa tabela zawiera ogólny przegląd sześciu etapów i kluczowego wyposażenia:
| Scena | Operacje podstawowe | Typowy sprzęt | Kluczowe wyjście |
| Przegląd projektu | Analiza DFM, przegląd tolerancji | Oprogramowanie CAD/CAM | Projekt wykonalny, plan procesu |
| Cięcie | Cięcie laserem, cięcie plazmowe, cięcie strumieniem wody | Laser światłowodowy, plazma CNC, waterjet | Płaskie półfabrykaty o dokładnych konturach |
| Tworzenie się | Gięcie, wykrawanie, głębokie tłoczenie | Prasa krawędziowa, stempel rewolwerowy, prasa do tłoczenia | Kształty 3D |
| Spawalniczy | Spawanie MIG, TIG, punktowe | Spawacz MIG, spawacz TIG, spawacz punktowy | Zmontowane konstrukcje |
| Obróbka powierzchniowa | Malowanie proszkowe, malowanie, galwanizacja | Linia do malowania proszkowego, kabina lakiernicza, linia do galwanizacji | Powierzchnia zabezpieczona, wykończona |
| Kontrola jakości | Kontrola wymiarowa, kontrola wizualna | CMM, suwmiarki, mikrometry | Sprawdzone części, raport z inspekcji |
Zrozumienie tego przeglądu jest pierwszym krokiem w kierunku docenienia złożoności części z blachy wytwarzanych w pełnym cyklu. W kolejnych rozdziałach szczegółowo przeanalizujemy każdy etap, koncentrując się na parametrach wpływających na jakość oraz na pytaniach, które kupujący powinni zadać swoim dostawcom.
Przegląd projektu to moment, w którym tak naprawdę rozpoczyna się proces obejmujący cały cykl. Zanim jakikolwiek metal zostanie wycięty, nasz zespół inżynierów otrzymuje od klienta model 3D CAD lub rysunek 2D i przeprowadza analizę projektu pod kątem wykonalności (DFM). Analiza ta nie jest formalnością; jest to krytyczny krok, który pozwala zidentyfikować potencjalne problemy produkcyjne, zanim staną się one kosztownymi problemami. Analiza DFM dla części z blachy zazwyczaj bada kilka kluczowych czynników. Pierwszym z nich jest minimalny promień zgięcia. Jeżeli na rysunku określono promień gięcia mniejszy niż grubość materiału, materiał może pęknąć podczas zginania. Nasi inżynierowie zaznaczą to i zaproponują większy promień lub inny materiał.
Drugim czynnikiem jest odległość od otworu do zagięcia. Jeśli otwór znajduje się zbyt blisko linii zgięcia, otwór ulegnie odkształceniu podczas zginania. Nasza analiza DFM sprawdza, czy wszystkie otwory są oddalone od jakiegokolwiek zagięcia o co najmniej 2,5-krotność grubości materiału. Trzecim czynnikiem jest kumulacja tolerancji. Produkcja blachy wymaga wielu operacji, a każda operacja ma swoją własną tolerancję. Analiza DFM sprawdza, czy skumulowana tolerancja wszystkich operacji mieści się w określonej przez klienta ogólnej tolerancji. Jeśli tak nie jest, omówimy opcje, takie jak bardziej rygorystyczna kontrola procesu lub modyfikacje projektu. Czwartym czynnikiem jest wybór materiału. Różne materiały mają różną odkształcalność, spawalność i odporność na korozję. Nasi inżynierowie dokonają przeglądu określonego materiału i zaproponują alternatywy, jeśli dostępna będzie opcja bardziej opłacalna lub wydajniejsza.
Wynikiem przeglądu projektu jest szczegółowy plan procesu, który określa kolejność operacji, używany sprzęt, wymagane oprzyrządowanie i kryteria kontroli. Plan ten jest udostępniany klientowi do zatwierdzenia przed rozpoczęciem produkcji. W poniższej tabeli wymieniono typowe problemy DFM, które identyfikujemy, oraz nasze typowe zalecenia:
| Problem z DFM | Potencjalny problem | Zalecane rozwiązanie |
| Promień gięcia < grubość materiału | Pękanie podczas zginania | Zwiększ promień zgięcia lub użyj bardziej plastycznego materiału |
| Otwór zbyt blisko, aby można go było zgiąć | Zniekształcenie dziury | Przesuń otwór lub zwiększ odległość do zgięcia |
| Zestawienie tolerancji przekracza specyfikację | Części poza tolerancją | Zmniejsz liczbę operacji lub zaostrz kontrolę procesu |
| Materiał nie nadający się do spawania | Słabe spoiny lub pęknięcia | Wybierz materiał spawalny lub zmień metodę łączenia |
| Ostre rogi wycięć | Koncentracja stresu i łzawienie | Dodaj promienie narożników, aby rozłożyć naprężenia |
W S-SEN uważamy przegląd projektu za usługę o wartości dodanej. Nie chodzi tylko o wychwytywanie błędów; chodzi o optymalizację części pod kątem kosztów, jakości i wydajności. Nasi inżynierowie mają dziesiątki lat wspólnego doświadczenia w produkcji blach i ściśle współpracują z naszymi klientami, aby mieć pewność, że każda część została zaprojektowana z myślą o wydajnej produkcji. Inwestując czas w przegląd projektu, zapobiegamy problemom, które w przeciwnym razie pojawiłyby się na hali produkcyjnej, oszczędzając czas i pieniądze naszych klientów.
Cięcie jest pierwszą operacją fizyczną podczas wytwarzania części z blachy. Jest to proces dzielenia płaskiej blachy na wymagane półfabrykaty, które zostaną uformowane i połączone. Wybór procesu cięcia zależy od rodzaju materiału, jego grubości, wymaganej dokładności i wielkości produkcji. Trzy najpopularniejsze procesy cięcia stosowane w produkcji pełnocyklowej to cięcie laserowe, cięcie plazmowe i cięcie strumieniem wody. Każdy z nich ma swoje mocne strony i ograniczenia, a wytwórca wykonujący pełny cykl musi posiadać specjalistyczną wiedzę, aby wybrać odpowiedni proces dla każdego zadania.
Cięcie laserowe:Cięcie laserowe wykorzystuje skupioną wiązkę o wysokiej energii do topienia i odparowywania metalu. Jest to najbardziej precyzyjna metoda cięcia, charakteryzująca się szerokością nacięcia wynoszącą zaledwie 0,1 mm i dokładnością pozycjonowania +/- 0,05 mm. Cięcie laserowe nadaje się do szerokiej gamy materiałów, w tym stali miękkiej, stali nierdzewnej, aluminium, miedzi i mosiądzu. Daje czystą, pozbawioną zadziorów krawędź, która często nie wymaga dodatkowego wykończenia. Głównym ograniczeniem cięcia laserowego jest grubość materiału, który można przeciąć. Typowy laser światłowodowy może ciąć stal miękką o grubości do 25 mm, ale prędkość cięcia znacznie spada wraz ze wzrostem grubości. W naszej fabryce używamy maszyn do cięcia laserem światłowodowym o mocy od 2 kW do 12 kW, co pozwala nam wycinać szeroką gamę części z blachy z dużą wydajnością.
Cięcie plazmowe:Cięcie plazmowe wykorzystuje wysokotemperaturowy łuk plazmowy do topienia metalu oraz strumień gazu o dużej prędkości do wydmuchania stopionego materiału. Jest to szybsza i bardziej ekonomiczna metoda niż cięcie laserowe w przypadku grubszych materiałów, szczególnie stali miękkiej i stali nierdzewnej. Cięcie plazmowe umożliwia cięcie stali miękkiej o grubości do 50 mm lub większej. Jednak krawędź cięcia jest bardziej szorstka niż w przypadku cięcia laserowego, a strefa wpływu ciepła jest większa. Cięcie plazmowe jest często stosowane w przypadku części, w przypadku których jakość krawędzi nie jest krytyczna, takich jak wsporniki konstrukcyjne lub podpory. W naszym zakładzie stosujemy stoły do cięcia plazmowego CNC do grubszych części, o maksymalnej grubości cięcia 60 mm.
Cięcie strumieniem wody:Cięcie strumieniem wody wykorzystuje strumień wody pod wysokim ciśnieniem, czasami zmieszany z materiałem ściernym, w celu erozji metalu. Jest to proces cięcia na zimno, co oznacza, że nie ma strefy wpływu ciepła. Dzięki temu idealnie nadaje się do materiałów wrażliwych na ciepło, takich jak tytan i niektóre stopy aluminium. Cięciem strumieniem wody można ciąć prawie każdy materiał, w tym szkło, kamień i kompozyty. Jest w stanie ciąć także bardzo grube materiały, aż do 200 mm. Jednakże cięcie strumieniem wody jest wolniejsze niż cięcie laserem lub plazmą, a materiał ścierny zwiększa koszty operacyjne. W przypadku specjalistycznych części z blachy, gdzie należy unikać odkształceń cieplnych, stosujemy cięcie strumieniem wody.
Poniższa tabela porównuje trzy procesy cięcia:
| Proces | Maksymalna grubość (stal miękka) | Jakość cięcia | Strefa wpływu ciepła | Typowe zastosowania |
| Laser światłowodowy | 25 mm | Doskonały | Bardzo mały | Części precyzyjne, obudowy, wsporniki |
| Osocze | 60 mm | Dobry | Umiarkowany | Elementy konstrukcyjne, grube wsporniki |
| Strumień wody | 200 mm | Doskonały | Nic | Materiały wrażliwe na ciepło, grube płyty |
W Cangzhou Shengsen Metal Products Co., Ltd. utrzymujemy wszystkie trzy technologie cięcia we własnym zakresie. Pozwala nam to wybrać optymalny proces dla każdej części z blachy, równoważąc koszty, jakość i czas realizacji. Nasz dział rozkroju wyposażony jest w zaawansowane oprogramowanie do zagnieżdżania, które optymalizuje wykorzystanie materiału, redukując odpady i obniżając koszty dla naszych klientów.
Po wycięciu płaskich półfabrykatów należy je uformować w trójwymiarowe kształty. Osiąga się to poprzez różnorodne procesy formowania, z których najczęstsze to gięcie, wykrawanie i głębokie tłoczenie. Gięcie jest najpowszechniej stosowanym procesem formowania części z blachy. Polega na zastosowaniu prasy krawędziowej, która zaciska blachę pomiędzy stemplem a matrycą i przykłada siłę do zagięcia materiału po linii prostej. Dokładność kąta zgięcia i promienia zgięcia mają kluczowe znaczenie dla dopasowania i funkcjonowania końcowej części.
Prasa krawędziowa to precyzyjna maszyna, która wymaga wykwalifikowanych operatorów do konfiguracji i obsługi. Najważniejszymi parametrami podczas gięcia są kąt zgięcia, promień zgięcia, naddatek na zginanie i sprężynowanie. Sprężynowanie to tendencja metalu do częściowego powrotu do pierwotnego kształtu po usunięciu siły zginającej. Jest to funkcja granicy plastyczności i modułu sprężystości materiału. Aby skompensować sprężynowanie, operator musi lekko wygiąć materiał. W naszej fabryce stosujemy prasy krawędziowe CNC z automatyczną kompensacją sprężynowania, która oblicza wymagane wygięcie na podstawie właściwości materiału i kąta docelowego. Zapewnia to, że ostateczny kąt zgięcia będzie mieścił się w zakresie +/- 0,5 stopnia od specyfikacji.
Wykrawanie to kolejny powszechny proces formowania. Wiąże się to z użyciem wykrawarki rewolwerowej, która wykorzystuje różnorodne narzędzia do wycinania otworów, szczelin i innych elementów w blasze. Wykrawanie jest szybsze niż cięcie laserowe w przypadku masowej produkcji otworów, ale wymaga dedykowanego oprzyrządowania dla każdego rozmiaru i kształtu otworu. Głębokie tłoczenie to bardziej wyspecjalizowany proces formowania stosowany do tworzenia pustych kształtów przypominających miseczki z blachy. Jest powszechnie stosowany do części takich jak obudowy, obudowy i pojemniki. Głębokie tłoczenie wymaga szeregu matryc i pras i jest zwykle używane w produkcji na dużą skalę. Nasza fabryka oferuje szereg możliwości głębokiego tłoczenia specjalistycznych części z blachy.
Poniższa tabela podsumowuje kluczowe procesy formowania i ich typowe tolerancje:
| Proces | Typowa tolerancja | Kluczowy sprzęt | Typowe zastosowania |
| Pochylenie się | +/- 0,5° (kąt), +/- 0,1 mm (długość) | Prasa krawędziowa CNC | Wsporniki, obudowy, podwozia |
| Wbijanie | +/- 0,1 mm (położenie otworu) | Prasa rewolwerowa | Otwory, szczeliny, żaluzje |
| Głęboki rysunek | +/- 0,2 mm (średnica), +/- 0,1 mm (głębokość) | Prasa hydrauliczna, matryce | Obudowy, obudowy, kontenery |
Dział formowania w Cangzhou Shengsen Metal Products Co., Ltd. jest wyposażony w szeroką gamę pras krawędziowych CNC, wykrawarek rewolwerowych i pras hydraulicznych. Nasi operatorzy posiadają wysokie kwalifikacje i regularnie szkolą się w zakresie najnowszych technik formowania. Wykorzystujemy również oprogramowanie symulacyjne do przewidywania sprężynowania i optymalizacji sekwencji gięcia, upewniając się, że pierwsza część jest prawidłowa, a każda kolejna jest identyczna.
Po uformowaniu poszczególnych komponentów części konstrukcyjnej z blachy należy je połączyć ze sobą. Spawanie jest najczęstszą metodą łączenia i służy do tworzenia mocnych, trwałych połączeń pomiędzy częściami metalowymi. Istnieje kilka procesów spawania stosowanych w produkcji blach, każdy z nich ma swoją własną charakterystykę i zastosowanie. Wybór procesu spawania zależy od rodzaju materiału, grubości części, wymaganej wytrzymałości i wyglądu spoiny.
Spawanie MIG (spawanie łukiem gazowym):Spawanie MIG jest najczęstszą metodą spawania blach. Wykorzystuje ciągły drut elektrodowy, który jest podawany przez uchwyt spawalniczy. Drut topi się i tworzy ścieg spoiny, a osłona gazu obojętnego chroni spoinę przed zanieczyszczeniem. Spawanie MIG jest szybkie, wszechstronne i stosunkowo łatwe do nauczenia. Nadaje się do szerokiej gamy materiałów, w tym stali, stali nierdzewnej i aluminium. Jednakże spawanie MIG może powodować bardziej szorstki ścieg spoiny niż spawanie TIG i może powodować powstawanie odprysków wymagających oczyszczenia.
Spawanie TIG (spawanie łukiem wolframowym w gazie):Spawanie TIG wykorzystuje nietopliwą elektrodę wolframową do wytworzenia łuku. Pręt wypełniający jest dodawany ręcznie do jeziorka spawalniczego. Spawanie TIG daje bardzo czystą, precyzyjną spoinę o doskonałym wyglądzie. Jest często używany do cienkich materiałów i do zastosowań, w których spoina będzie widoczna. Spawanie TIG jest wolniejsze niż spawanie MIG i wymaga wyższych umiejętności. Jest powszechnie stosowany do części z blachy ze stali nierdzewnej i aluminium.
Zgrzewanie punktowe:Zgrzewanie punktowe to proces zgrzewania oporowego, który wykorzystuje ciśnienie i prąd elektryczny do połączenia dwóch zachodzących na siebie arkuszy blachy. Jest szybki i wydajny, ma szerokie zastosowanie w przemyśle motoryzacyjnym do łączenia paneli karoserii. Zgrzewanie punktowe nie wymaga materiału dodatkowego i powoduje powstanie małej, zlokalizowanej spoiny. Jednak zgrzewanie punktowe nadaje się tylko do połączeń zachodzących na siebie i nie zapewnia ciągłego uszczelnienia.
Poniższa tabela porównuje kluczowe procesy spawania:
| Proces | Prędkość | Wygląd spoiny | Wymagane umiejętności | Typowe zastosowania |
| Spawanie MIG-em | Szybko | Dobry | Umiarkowany | Ogólna produkcja, części konstrukcyjne |
| Spawanie TIG | Powolny | Doskonały | Wysoki | Cienkie materiały, widoczne spawy, stal nierdzewna |
| Zgrzewanie punktowe | Bardzo szybko | Dobry | Niski | Panele samochodowe, połączenia zakładkowe |
W Cangzhou Shengsen Metal Products Co., Ltd. zatrudniamy certyfikowanych spawaczy posiadających kwalifikacje do wykonywania zgrzewań MIG, TIG i zgrzewania punktowego różnych materiałów. Nasz dział spawalniczy wyposażony jest w nowoczesne spawarki i systemy odciągu spalin. Posiadamy również program kontroli spawania, który obejmuje kontrolę wizualną i, w razie potrzeby, badania nieniszczące, takie jak kontrola penetracyjna barwnika. Gwarantuje to, że każda spawana część blaszana spełnia wymagane standardy konstrukcyjne i jakościowe.
Końcowymi etapami procesu pełnego cyklu są obróbka powierzchniowa i wykańczanie. Operacje te są wykonywane po wycięciu, uformowaniu i zespawaniu części. Celem obróbki powierzchni jest ochrona części przed korozją, poprawa jej wyglądu i zapewnienie odpowiedniej powierzchni do późniejszych operacji, takich jak malowanie lub montaż. Istnieje kilka opcji obróbki powierzchni części blaszanych, a wybór zależy od materiału, zastosowania i wymagań klienta.
Malowanie proszkowe:Malowanie proszkowe jest najczęstszym procesem wykańczania części blaszanych. Polega na natryskiwaniu suchego proszku na część, a następnie utwardzaniu jej w piekarniku. Proszek topi się i tworzy twardą, trwałą i jednolitą powłokę. Powłoka proszkowa jest dostępna w szerokiej gamie kolorów i faktur i zapewnia doskonałą odporność na korozję. Jest to także proces przyjazny dla środowiska, gdyż nie wykorzystuje się w nim rozpuszczalników. Nasz zakład posiada w pełni zautomatyzowaną linię do malowania proszkowego o wydajności 5000 metrów kwadratowych na dobę.
Malarstwo:Malowanie cieczą to kolejny powszechny proces wykańczania. Jest często używany do części, które wymagają określonego dopasowania koloru lub gładkiego, błyszczącego wykończenia. Malowanie można wykonać za pomocą pistoletu natryskowego lub przez zanurzenie. Farbę nakłada się wielowarstwowo, pomiędzy warstwami schnie. Malowanie cieczą jest bardziej pracochłonne niż malowanie proszkowe i wymaga kontrolowanego środowiska, aby zapobiec wpływowi kurzu i innych zanieczyszczeń na wykończenie.
Platerowanie:Powlekanie to proces elektrochemiczny polegający na osadzaniu cienkiej warstwy metalu na powierzchni części. Typowe materiały galwaniczne obejmują cynk, nikiel, chrom i cynę. Powłoka służy do zapewnienia odporności na korozję, poprawy lutowalności lub poprawy wyglądu części. Cynkowanie jest najpowszechniejsze i jest stosowane do elementów złącznych i wsporników. Do zastosowań dekoracyjnych stosuje się niklowanie i chromowanie.
Inne procesy wykańczające:Inne procesy wykańczania części z blachy obejmują anodowanie (w przypadku części aluminiowych), pasywację (w przypadku części ze stali nierdzewnej) i piaskowanie (w celu przygotowania powierzchni). Anodowanie tworzy twardą, odporną na korozję warstwę tlenku na aluminium. Pasywacja usuwa wolne żelazo z powierzchni stali nierdzewnej, poprawiając jej odporność na korozję. Piaskowanie służy do czyszczenia i szorstkowania powierzchni przed malowaniem lub powlekaniem.
Poniższa tabela podsumowuje typowe opcje obróbki powierzchni:
| Proces | Odporność na korozję | Wygląd | Typowe zastosowania |
| Malowanie proszkowe | Doskonały | Szeroka gama kolorów i faktur | Obudowy, wsporniki, meble |
| Malowanie płynem | Dobry | Gładkie, błyszczące wykończenie | Części samochodowe, sprzęt AGD |
| Cynkowanie | Dobry | Wykończenie srebrne lub niebiesko-białe | Elementy złączne, wsporniki, części elektryczne |
| Anodowanie | Doskonały | Przezroczysty, czarny lub kolorowy | Części aluminiowe, elektronika użytkowa |
| Pasywacja | Doskonały | Czyste, naturalne, metalowe wykończenie | Części ze stali nierdzewnej dla przemysłu spożywczego i medycznego |
Dział obróbki powierzchni w Cangzhou Shengsen Metal Products Co., Ltd. jest wyposażony w szereg procesów, w tym malowanie proszkowe, malowanie płynne i cynkowanie. Współpracujemy również z zaufanymi partnerami w zakresie specjalistycznych wykończeń, takich jak anodowanie i pasywacja. Nasz zespół kontroli jakości sprawdza wykończenie pod kątem przyczepności, grubości i wyglądu, upewniając się, że każda część blaszana spełnia specyfikacje klienta.
Kontrola jakości nie jest pojedynczym krokiem na końcu procesu; jest integralną częścią każdego etapu. Jednakże oględziny końcowe są ostatnią okazją do wykrycia usterek przed wysyłką części do klienta. Proces kontroli części z blachy obejmuje kontrolę wymiarową, kontrolę wizualną i testy funkcjonalne. Konkretne kryteria kontroli są określone w planie procesu i opierają się na rysunkach i specyfikacjach klienta.
Kontrola wymiarowa:Kontrola wymiarowa sprawdza, czy wymiary i geometria części mieszczą się w określonych tolerancjach. Zwykle wykonuje się to za pomocą współrzędnościowej maszyny pomiarowej (CMM), która może mierzyć złożone kształty z dużą dokładnością. W przypadku prostszych części można zastosować suwmiarki, mikrometry i wysokościomierze. Protokół kontroli zawiera zmierzone wartości i odpowiadające im granice tolerancji. Nasza fabryka wykorzystuje maszynę współrzędnościową o dokładności pomiarowej +/- 0,002 mm do kontroli krytycznych wymiarów części blaszanych.
Kontrola wizualna:Kontrola wzrokowa sprawdza część pod kątem wad powierzchniowych, takich jak zadrapania, wgniecenia, korozja i wady spawów. Sprawdza również, czy wykończenie powierzchni spełnia określone wymagania. Inspekcja wzrokowa przeprowadzana jest przez przeszkolonych inspektorów, którzy w celu zapewnienia spójności korzystają z listy kontrolnej. W przypadku zastosowań krytycznych inspekcję można przeprowadzić w powiększeniu lub przy pomocy boroskopu w celu sprawdzenia cech wewnętrznych.
Testy funkcjonalne:Testy funkcjonalne sprawdzają, czy część spełnia zamierzoną funkcję. Może to obejmować testy dopasowania, podczas których część jest składana z pasujących komponentów w celu zapewnienia odpowiedniego dopasowania; badanie obciążeniowe, podczas którego część poddawana jest określonemu obciążeniu w celu sprawdzenia jej wytrzymałości; oraz badanie szczelności części, które wymagają uszczelnienia. Testy funkcjonalne są często przeprowadzane na zasadzie wyrywkowej, ale w przypadku części krytycznych można je przeprowadzić na każdym urządzeniu.
Poniższa tabela podsumowuje działania kontroli jakości na każdym etapie procesu pełnego cyklu:
| Scena | Działalność inspekcyjna | Partia Odpowiedzialna | Kryteria akceptacji |
| Przegląd projektu | Analiza DFM | Inżynieria | Wszystkie problemy z DFM zostały rozwiązane |
| Cięcie | Kontrola wymiarowa półfabrykatów | Inspektor kontroli jakości | W zakresie +/- 0,1 mm |
| Tworzenie się | Kontrola kąta zgięcia i wymiaru | Inspektor kontroli jakości | W granicach +/- 0,5° i +/- 0,1 mm |
| Spawalniczy | Kontrola wzrokowa, penetrant barwnika (w razie potrzeby) | Inspektor Spawalnictwa | Żadnych pęknięć, porowatości i podcięć |
| Obróbka powierzchniowa | Grubość powłoki, przyczepność, wygląd | Inspektor kontroli jakości | W zakresie określonej grubości bez wad |
| Kontrola końcowa | Wymiarowe, wizualne, funkcjonalne | Inspektor kontroli jakości | Wszystkie kryteria spełnione, protokół kontroli podpisany |
W Cangzhou Shengsen Metal Products Co., Ltd. nasz system zarządzania jakością posiada certyfikat ISO 9001:2015. Prowadzimy szczegółową dokumentację wszystkich kontroli, a do każdej przesyłki dostarczamy certyfikat zgodności. Nasze zaangażowanie w jakość gwarantuje, że nasi klienci otrzymują części z blachy, które spełniają ich specyfikacje i działają niezawodnie w swoich zastosowaniach.
Pytanie 1: Jaki jest typowy czas realizacji części z blachy w pełnym cyklu?
Odpowiedź: Czas realizacji części z blachy zależy od złożoności części, ilości i wymagań dotyczących obróbki powierzchni. W przypadku części standardowych z prostym wykończeniem czas realizacji wynosi zazwyczaj 10-15 dni roboczych po zatwierdzeniu projektu. W przypadku skomplikowanych części z wieloma spoinami i specjalistycznym wykończeniem, czas realizacji może wynieść 20-30 dni roboczych. Nasza fabryka dołącza do każdego zamówienia szczegółowy harmonogram produkcji, a my na bieżąco informujemy naszych klientów o postępie procesu produkcyjnego.
Pytanie 2: Czy możesz dostarczyć próbną część przed pełną produkcją?
Odpowiedź: Tak, możemy dostarczyć próbkę do zatwierdzenia przed pełną produkcją. Część próbna jest wytwarzana przy użyciu tych samych procesów i sprzętu, które zostaną użyte w serii produkcyjnej, dzięki czemu dokładnie odzwierciedla produkt końcowy. Część próbna jest sprawdzana i wysyłana ze szczegółowym raportem z kontroli. Po zatwierdzeniu przez klienta próbki przystępujemy do pełnej produkcji. Ten proces zatwierdzania próbek minimalizuje ryzyko błędów produkcyjnych i gwarantuje, że finalne części spełnią oczekiwania klienta.
Pytanie 3: Z jakimi materiałami pracujesz przy produkcji blachy?
Odpowiedź: Pracujemy z szeroką gamą materiałów na części z blachy, w tym ze stali miękkiej, stali nierdzewnej (304, 316, 430), aluminium (5052, 6061), miedzi, mosiądzu i stali ocynkowanej. Wybór materiału zależy od wymagań zastosowania, takich jak wytrzymałość, odporność na korozję i odkształcalność. Nasz zespół inżynierów może pomóc Ci wybrać najbardziej odpowiedni materiał do konkretnego zastosowania.
Pytanie 4: W jaki sposób zapewniacie dokładność części z blachy?
Odpowiedź: Zapewniamy dokładność naszych części blaszanych dzięki połączeniu zaawansowanego sprzętu, wykwalifikowanych operatorów i rygorystycznej kontroli jakości. Nasze maszyny CNC są regularnie kalibrowane, a nasi operatorzy są szkoleni w zakresie pracy z wąskimi tolerancjami. Do kontroli wymiarowej używamy maszyny CMM oraz przeprowadzamy testy wizualne i funkcjonalne każdej partii. Nasz system zarządzania jakością posiada certyfikat ISO 9001:2015, a ze wszystkich kontroli prowadzimy szczegółową dokumentację. Jeśli część nie jest zgodna ze specyfikacją, przerobimy ją lub wymienimy bez żadnych kosztów dla klienta.
Pytanie 5: Jakie obróbki powierzchni są dostępne dla części z blachy?
Odpowiedź: Oferujemy szeroką gamę obróbek powierzchni części z blachy, w tym malowanie proszkowe, malowanie płynne, cynkowanie, anodowanie i pasywacja. Wybór obróbki powierzchni zależy od materiału, zastosowania i pożądanego wyglądu. Najpopularniejsza jest powłoka proszkowa, która zapewnia doskonałą odporność na korozję i szeroką gamę kolorów. Współpracujemy również z zaufanymi partnerami w zakresie specjalistycznych wykończeń. Nasz zespół może pomóc Ci wybrać najlepszą obróbkę powierzchni dla Twojej części.
Części z blachy w pełnym cyklu są wynikiem złożonego, wieloetapowego procesu produkcyjnego, który przekształca surową blachę w precyzyjne komponenty. Od wstępnego przeglądu projektu i analizy DFM po cięcie, formowanie, spawanie, obróbkę powierzchni i kontrolę końcową – każdy etap ma wpływ na jakość, trwałość i wydajność końcowej części. Zrozumienie tego pełnego cyklu jest niezbędne dla inżynierów i specjalistów ds. zaopatrzenia, którzy muszą oceniać dostawców i upewnić się, że ich części spełniają wymagane specyfikacje. Wytwórca zajmujący się pełnym cyklem produkcji, taki jak Cangzhou Shengsen Metal Products Co., Ltd., zarządza wszystkimi tymi etapami pod jednym dachem, zapewniając pojedynczy punkt odpowiedzialności i gwarantując, że każda część jest wytwarzana zgodnie z najwyższymi standardami.
Nasza fabryka jest wyposażona w zaawansowany sprzęt do cięcia, formowania, spawania i wykańczania, a nasz zespół doświadczonych inżynierów i wykwalifikowanych operatorów zajmuje się dostarczaniem wysokiej jakości części z blachy. Obsługujemy szeroką gamę branż, w tym motoryzacyjną, lotniczą, sprzętu medycznego i maszyn przemysłowych. Niezależnie od tego, czy potrzebujesz prostego wspornika, czy złożonej obudowy, posiadamy wiedzę i możliwości, aby spełnić Twoje wymagania.
Skontaktuj się z Cangzhou Shengsen Metal Products Co., Ltd. już dziśaby omówić wymagania dotyczące części z blachy i odkryć, w jaki sposób nasze możliwości w zakresie pełnego cyklu mogą ulepszyć Twój łańcuch dostaw.