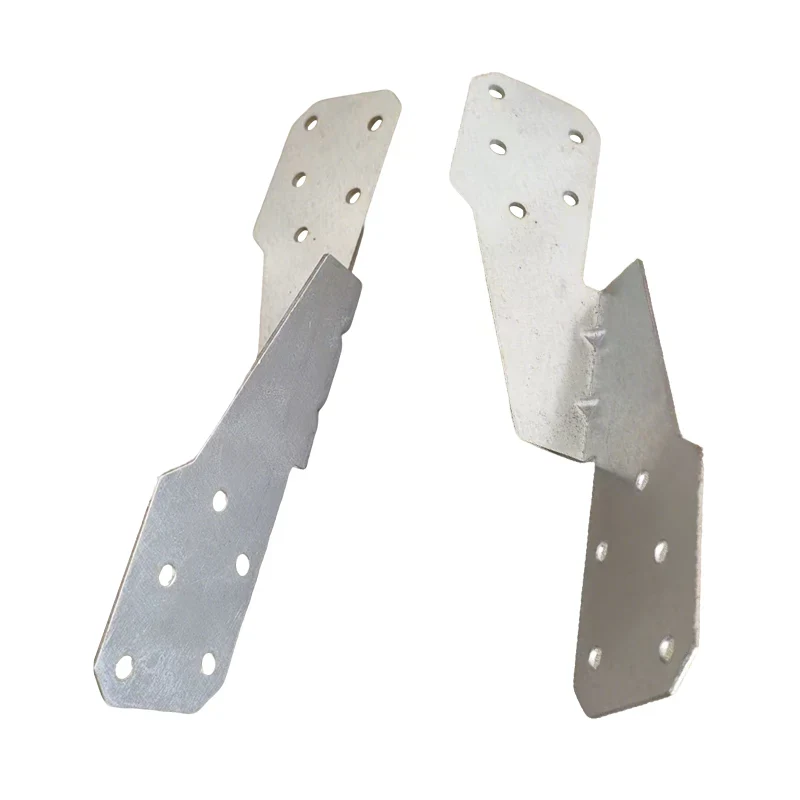
Dwa identyczne wsporniki docierają do stacji kontroli jakości. Obydwa są wykonane z tej samej stali nierdzewnej o grubości 2 mm, oba są formowane w tych samych wymiarach i oba są spawane wzdłuż tego samego złącza. Pierwszy wspornik przechodzi próbę zmęczeniową po 500 000 cyklach. W drugim wsporniku po 120 000 cyklach pojawia się pęknięcie na czubku spoiny. Różnica nie polega na materiale, konstrukcji czy operatorze. Różnica polega na procesie spawania. Pierwszy wspornik został zespawany laserowo. Drugi został zespawany konwencjonalnym procesem TIG. Dla menedżerów ds. zaopatrzeniaCzęści z blachy, to rozróżnienie ma znaczenie. Proces spawania określa dopływ ciepła, geometrię ściegu spoiny, strefę wpływu ciepła i naprężenia własne. Czynniki te z kolei decydują o trwałości eksploatowanej części. Spawanie laserowe to nie tylko szybszy proces. Jest to proces, który zapewnia mocniejszą, bardziej niezawodną spoinę przy mniejszych odkształceniach.
Ten przewodnik został napisany dla kupujących, którzy chcą ocenić spawanie laserowe części z blachy. Wyjaśnimy, jak działa spawanie laserowe, dlaczego zapewnia ono trwalszą spoinę niż procesy konwencjonalne, w jaki sposób zmniejszone doprowadzenie ciepła chroni właściwości materiału, jak wąski ścieg spoiny poprawia wytrzymałość zmęczeniową i jakie specyfikacje należy uwzględnić w zamówieniu. Podamy również szczegółowe parametry produktu z naszej fabryki pod adresemCangzhou Shengsen Metal Products Co., Ltd.Niezależnie od tego, czy kupujesz spawane obudowy, wsporniki, ramy czy elementy podwozia, ten przewodnik pomoże Ci zrozumieć, dlaczego spawanie laserowe zapewnia przewagę w zakresie trwałości i jak prawidłowo to określić.
Spawanie laserowe to proces wykorzystujący skupioną wiązkę światła do topienia i łączenia metalu. Wiązka jest generowana przez źródło lasera, zazwyczaj laser światłowodowy lub laser dyskowy, i dostarczana do przedmiotu obrabianego za pomocą kabla światłowodowego i soczewki skupiającej. Ogniskowana plamka jest bardzo mała — zwykle ma średnicę od 0,2 do 0,6 mm — a gęstość energii jest bardzo duża. Dzięki temu laser może szybko stopić metal i przy minimalnym doprowadzeniu ciepła do otaczającego materiału. Konwencjonalne procesy spawania, takie jak TIG lub MIG, wykorzystują łuk elektryczny do topienia metalu. Łuk jest znacznie większy niż plamka lasera, a dopływ ciepła jest znacznie większy. Poniższa tabela porównuje spawanie laserowe z konwencjonalnym spawaniem TIG.
| Parametr | Spawanie laserowe | Spawanie TIG |
| Źródło ciepła | Skupiona wiązka lasera | Łuk elektryczny |
| Rozmiar plamki | 0,2 - 0,6 mm | 2 - 4 mm |
| Dopływ ciepła | Niski | Wysoki |
| Szerokość ściegu spoiny | 0,5 - 1,5 mm | 3 - 6 mm |
| Strefa wpływu ciepła | Wąskie (0,1 - 0,5 mm) | Szeroki (2 - 5 mm) |
| Prędkość spawania | Wysoki | Niski |
| Zniekształcenie | Niski | Wysoki |
W Cangzhou Shengsen Metal Products Co., Ltd. nasza fabryka wykorzystuje systemy spawania laserem światłowodowym do produkcji części z blachy. Zainwestowaliśmy w źródła laserowe dużej mocy i precyzyjne systemy ruchu, aby zapewnić stałą jakość spoin. Nasz zespół inżynierów może pomóc Ci ocenić, czy spawanie laserowe jest właściwym procesem dla Twojej konkretnej części i zastosowania.
Dopływ ciepła w procesie spawania określa, w jakim stopniu spoina wpływa na materiał. Podczas spawania konwencjonalnego duży dopływ ciepła tworzy szeroką strefę wpływu ciepła (HAZ), w której zmienia się mikrostruktura materiału. W przypadku stali nierdzewnej może to prowadzić do uczulenia – wytrącania się węglików chromu na granicach ziaren, co zmniejsza odporność materiału na korozję. W stalach o wysokiej wytrzymałości SWC może stać się krucha, zmniejszając trwałość zmęczeniową części. W przypadku aluminium HAZ może stracić wytrzymałość z powodu nadmiernego starzenia. Spawanie laserowe dzięki niskiemu dopływowi ciepła minimalizuje HAZ i zachowuje właściwości materiału. Poniższa tabela podsumowuje wpływ doprowadzonego ciepła na różne materiały.
| Tworzywo | Wpływ dużego dopływu ciepła (TIG) | Wpływ niskiego dopływu ciepła (laser) |
| Stal nierdzewna | Uczulanie, obniżona odporność na korozję | Minimalne uczulenie, zachowana odporność na korozję |
| Stal o wysokiej wytrzymałości | Krucha HAZ, zmniejszona trwałość zmęczeniowa | Wąska HAZ, zachowana trwałość zmęczeniowa |
| Aluminium | Nadmierne starzenie się, utrata siły | Minimalne przestarzanie, zachowana wytrzymałość |
| Stal ocynkowana | Uszkodzenia powłoki cynkowej, ryzyko korozji | Minimalne uszkodzenia powłoki |
W naszej fabryce stosujemy spawanie laserowe, aby zachować właściwości materiałów, z którymi pracujemy. W przypadku części ze stali nierdzewnej sprawdzamy, czy spoina nie powoduje uczulenia, przeprowadzając badania korozji na próbkach. W przypadku części stalowych o wysokiej wytrzymałości sprawdzamy, czy twardość HAZ mieści się w dopuszczalnym zakresie. Naszym celem jest to, aby spoina nie stała się najsłabszym punktem części.
Zniszczenie zmęczeniowe w częściach spawanych zwykle rozpoczyna się od palca spoiny, gdzie ścieg spoiny styka się z metalem rodzimym. Geometria palca spoiny powoduje koncentrację naprężeń. Szerszy ścieg spoiny ze stopniowym przejściem ma niższą koncentrację naprężeń, ale ma także większą strefę wpływu ciepła i większe naprężenia szczątkowe. Wąski ścieg spoiny, taki jak powstający przy spawaniu laserowym, charakteryzuje się mniejszą koncentracją naprężeń i mniejszą HAZ. Rezultatem jest spoina bardziej odporna na inicjację pęknięć zmęczeniowych. Poniższa tabela porównuje wytrzymałość zmęczeniową złączy spawanych laserowo i TIG.
| Parametr | Złącze spawane laserowo | Złącze spawane metodą TIG |
| Szerokość ściegu spoiny | 0,5 - 1,5 mm | 3 - 6 mm |
| Współczynnik koncentracji naprężeń | Niski | Wyższy |
| Trwałość zmęczeniowa (względna) | 2 - 3x dłużej | Linia bazowa |
| Typowa lokalizacja awarii | Metal nieszlachetny (jeśli spoina jest prawidłowo wykonana) | Spawany palec |
W Cangzhou Shengsen Metal Products Co., Ltd. nasza fabryka wykorzystuje spawanie laserowe do wytwarzania połączeń o wąskim, spójnym ściegu spoiny. Kontrolujemy parametry spawania — moc lasera, prędkość spawania, położenie ogniska i gaz osłonowy — aby mieć pewność, że geometria palca spoiny jest zoptymalizowana pod kątem odporności na zmęczenie. Przeprowadzamy również badania zmęczeniowe na reprezentatywnych próbkach, aby zweryfikować wydajność naszych spoin. Naszym celem jest dostarczanie naszym klientom części blaszanych, które charakteryzują się długą i niezawodną żywotnością.
Zniekształcenia są częstym problemem w spawanych częściach z blachy. Gdy spoina ostygnie, kurczy się i wytwarza naprężenia szczątkowe, które mogą zniekształcić część. Zniekształcenie może mieć wpływ na dopasowanie części, wyrównanie zespołu i działanie produktu końcowego. W poważnych przypadkach odkształcenie może spowodować pęknięcia lub przedwczesną awarię. Spawanie laserowe minimalizuje odkształcenia, ponieważ dopływ ciepła jest niski, a spoina jest wąska. Część pozostaje bardziej płaska, wymiary mieszczą się w granicach tolerancji, a naprężenia szczątkowe są niższe. Poniższa tabela porównuje charakterystykę odkształceń podczas spawania laserowego i spawania TIG.
| Parametr | Spawanie laserowe | Spawanie TIG |
| Dopływ ciepła | Niski | Wysoki |
| Stres szczątkowy | Niski | Wysoki |
| Zniekształcenie | Minimalny | Istotne |
| Prostowanie po spawaniu | Rzadko wymagane | Często wymagane |
| Dokładność wymiarowa | Wysoki | Umiarkowany |
W naszej fabryce stosujemy spawanie laserowe, aby zminimalizować zniekształcenia i zachować dokładność wymiarową naszych części blaszanych. Stosujemy również mocowania i zaciski, aby utrzymać części w odpowiednim położeniu podczas spawania. W przypadku części wymagających dodatkowego odprężania oferujemy obróbkę cieplną po spawaniu. Naszym celem jest dostarczanie naszym klientom części, które są prawidłowo dopasowane i działają niezawodnie.
Kupując spawane laserowo części z blachy, kupujący powinien zawrzeć szczegółowe specyfikacje w zamówieniu, aby upewnić się, że produkt spełnia wymagane standardy wydajności i jakości. Kluczowymi specyfikacjami są materiał, grubość, typ spoiny, penetracja spoiny, szerokość spoiny, strefa wpływu ciepła i metoda kontroli. Materiał powinien być określony według gatunku. Grubość należy podawać w milimetrach. Należy określić rodzaj spoiny (np. spoina czołowa, spoina zakładkowa, spoina pachwinowa). Penetracja spoiny powinna być określona jako procent grubości materiału. Szerokość spoiny należy podać w milimetrach. Strefę wpływu ciepła należy określić jako szerokość maksymalną. Należy określić metodę kontroli (np. wizualna, penetracyjna, rentgenowska). Poniższa tabela podsumowuje specyfikacje, które należy uwzględnić w zamówieniu.
| Specyfikacja | Jednostka miary | Przykład |
| Tworzywo | Stopień | Stal nierdzewna 304 |
| Grubość | mm | 2,0 mm |
| Typ spoiny | Typ | Zgrzewanie doczołowe |
| Penetracja spoiny | % grubości | 100% |
| Szerokość spoiny | mm | maks. 1,0 mm |
| Strefa wpływu ciepła | mm | maks. 0,5 mm |
| Metoda inspekcji | Typ | Wizualny + penetrant barwnika |
W naszej fabryce współpracujemy z naszymi klientami, aby zapewnić, że wszystkie specyfikacje są jasno określone i zrozumiałe przed rozpoczęciem produkcji. Dostarczamy próbki i kupony spawalnicze do zatwierdzenia. Nasz system kontroli jakości obejmuje kontrolę surowców, kontrolę w trakcie procesu i kontrolę końcową przed wysyłką. Naszym celem jest dostarczanie części blaszanych, które spełniają lub przekraczają oczekiwania naszych klientów.
Ocena dostawcy części z blachy spawanych laserowo wymaga skupienia się na sprzęcie laserowym, wiedzy specjalistycznej w zakresie spawania, kontroli jakości i możliwościach testowania. Dostawca musi posiadać odpowiedni sprzęt laserowy do materiału i grubości. Muszą posiadać wiedzę specjalistyczną niezbędną do opracowania i utrzymania parametrów spawania. Muszą posiadać system kontroli jakości zapewniający stałą jakość spoin. Muszą także posiadać możliwość testowania w celu sprawdzenia wydajności spoin. Poniższa tabela podsumowuje kryteria oceny.
| Kryterium oceny | Czego szukać | Dlaczego to ma znaczenie |
| Sprzęt laserowy | Laser światłowodowy, zakres mocy, układ ruchu | Zapewnia zdolność do materiału i grubości |
| Specjalizacja spawalnicza | Opracowanie parametrów, kwalifikacja spoin | Zapewnia stałą jakość spoin |
| Kontrola jakości | Monitorowanie procesu, kontrola spoin | Zapewnia, że każda część jest zgodna ze specyfikacją |
| Możliwość testowania | Badania niszczące, badania zmęczeniowe | Weryfikuje wydajność spawania |
| Doświadczenie projektowe | Referencje przemysłowe, podobne zastosowania | Demonstruje możliwości i niezawodność |
Nasza fabryka w Cangzhou Shengsen Metal Products Co., Ltd. od ponad dziesięciu lat produkuje spawane laserowo części z blachy. Oferujemy szeroką gamę systemów laserów światłowodowych dostosowanych do różnych materiałów i grubości. Dysponujemy zespołem inżynierów spawalników, którzy opracowują i kwalifikują parametry spawania dla każdego zastosowania. Posiadamy system kontroli jakości obejmujący monitorowanie w trakcie procesu i kontrolę końcową. Posiadamy laboratorium badawcze, które przeprowadza badania niszczące i zmęczeniowe na reprezentatywnych próbkach. Zapraszamy do oceny nas pod kątem tych kryteriów i uznania nas za partnera w zakresie części z blachy spawanych laserowo.
Poniższa tabela przedstawia kluczowe parametry produktu dla naszych spawanych laserowo części z blachy. Części te nadają się do szerokiego zakresu zastosowań przemysłowych, w tym motoryzacji, lotnictwa, medycyny i produkcji ogólnej. Nasza fabryka może również produkować części niestandardowe, aby spełnić określone wymagania.
| Parametr | Zakres specyfikacji | Notatki |
| Tworzywo | Stal nierdzewna, stal węglowa, aluminium, stal ocynkowana | Wybrane do zastosowania |
| Zakres grubości | 0,5 - 6,0 mm | Zależy od materiału i mocy lasera |
| Typ spoiny | Tyłek, zakład, zaokrąglenie, róg | Wybrane do wspólnego projektu |
| Penetracja spoiny | Do 100% | Zależy od rodzaju złącza |
| Szerokość spoiny | 0,5 - 1,5 mm | Węższy niż TIG |
| Strefa wpływu ciepła | 0,1 - 0,5 mm | Zminimalizowane w celu ochrony materiału |
| Prędkość spawania | Do 10 m/min | Zależy od materiału i grubości |
| Kontrola | Wizualny, penetrujący barwnik, rentgenowski | Wybrany ze względu na krytyczność |
| MOQ | 100 sztuk | Możliwość negocjacji przy dużych zamówieniach |
| Czas realizacji | 2 - 4 tygodnie | Zależy od ilości i złożoności |
W naszej fabryce produkujemy spawane laserowo części z blachy, aby spełniać te i inne specyfikacje. Możemy dostosować materiał, grubość, rodzaj spoiny i metodę kontroli, aby spełnić Twoje specyficzne wymagania. Nasz system kontroli jakości obejmuje kontrolę surowców, kontrolę w trakcie procesu i kontrolę końcową przed wysyłką. Naszym celem jest dostarczanie naszym klientom wysokiej jakości części blaszanych, które spełniają ich wymagania dotyczące wydajności.
Pytanie 1: W jaki sposób spawanie laserowe poprawia trwałość zmęczeniową części blaszanych?
Odpowiedź: Spawanie laserowe wytwarza wąski ścieg spoiny o małej strefie wpływu ciepła i niskim stężeniu naprężeń na czubku spoiny. Zniszczenie zmęczeniowe zwykle zaczyna się od palca spoiny, gdzie naprężenia są największe. Wąskie, gładkie przejście spoiny laserowej zmniejsza koncentrację naprężeń i opóźnia inicjację pęknięć. W wielu zastosowaniach złącza spawane laserowo wykazują od dwóch do trzech razy dłuższą trwałość zmęczeniową niż złącza spawane metodą TIG. W Cangzhou Shengsen Metal Products Co., Ltd. weryfikujemy tę wydajność poprzez testy zmęczeniowe na reprezentatywnych próbkach.
Pytanie 2: Czy można stosować spawanie laserowe na stali ocynkowanej?
Odpowiedź: Tak, spawanie laserowe można stosować na stali ocynkowanej, ale należy zadbać o powłokę cynkową. Cynk odparowuje w temperaturze spawania i może powodować porowatość, jeśli zostanie uwięziony w spoinie. Aby tego uniknąć, należy zoptymalizować parametry spawania, aby umożliwić ucieczkę oparów cynku lub przed spawaniem usunąć powłokę ze strefy spawania. Nasza fabryka ma doświadczenie w spawaniu laserowym stali ocynkowanej i może doradzić najlepsze podejście do Twojego zastosowania.
Pytanie 3: Jaka jest maksymalna grubość, jaką można spawać laserowo?
Odpowiedź: Maksymalna grubość zależy od mocy lasera i materiału. W przypadku stali nierdzewnej i stali węglowej laser światłowodowy o mocy 6 kW może spawać do 6 mm w jednym przejściu. W przypadku grubszych materiałów wymagane jest spawanie wieloprzebiegowe lub laser o większej mocy. W przypadku aluminium maksymalna grubość jest zazwyczaj mniejsza ze względu na wysoki współczynnik odbicia światła i przewodność cieplną materiału. Nasza fabryka może doradzić najlepszy proces dla konkretnego materiału i grubości.
Pytanie 4: Czy spawanie laserowe wymaga obróbki cieplnej po spawaniu?
Odpowiedź: W większości przypadków spawanie laserowe nie wymaga obróbki cieplnej po spawaniu, ponieważ dopływ ciepła jest niski, a naprężenia szczątkowe minimalne. Jednakże w przypadku niektórych materiałów i zastosowań – takich jak stale o wysokiej wytrzymałości lub grube profile – można zastosować obróbkę cieplną po spawaniu w celu zmniejszenia naprężeń szczątkowych i poprawy wytrzymałości. Nasz zespół inżynierów może doradzić, czy dla konkretnej części wymagana jest obróbka cieplna.
Pytanie 5: Skąd mam wiedzieć, czy dostawca ma odpowiednie możliwości spawania laserowego dla mojej części?
Odpowiedź: Zapytaj dostawcę o sprzęt laserowy (moc, typ, system ruchu), jego doświadczenie z materiałem i grubością, proces opracowywania parametrów oraz możliwości testowania. Kompetentny dostawca będzie w stanie dostarczyć do zatwierdzenia próbki spawalnicze, zademonstrować metody kontroli i przedstawić referencje z podobnych zastosowań. W Cangzhou Shengsen Metal Products Co., Ltd. udostępniamy wszystkie te informacje naszym klientom podczas procesu oceny.
Spawanie laserowe zwiększa trwałość części blaszanych, zmniejszając dopływ ciepła, zachowując właściwości materiału, minimalizując odkształcenia i tworząc wąski, odporny na zmęczenie ścieg spoiny. Korzyści te nie mają charakteru przyrostowego; mają one fundamentalne znaczenie dla wykonywania części będącej w służbie. Dla kierowników ds. zakupów wybór dostawcy posiadającego odpowiednie możliwości spawania laserowego to kluczowa decyzja, która wpływa na niezawodność i trwałość produktu końcowego. Nasza fabryka w Cangzhou Shengsen Metal Products Co., Ltd. dysponuje sprzętem laserowym, specjalistyczną wiedzą spawalniczą, kontrolą jakości i możliwościami testowania, aby dostarczać wysokiej jakości części spawane laserowo. Ściśle współpracujemy z naszymi klientami, aby mieć pewność, że każda część spełnia ich wymagania dotyczące wydajności.
Niezależnie od tego, czy zaopatrujesz się w spawane obudowy, wsporniki, ramy czy elementy podwozia, zapraszamy do kontaktu w celu omówienia Twoich wymagań. Możemy dostarczyć próbki, kupony spawalnicze i dane techniczne. Nasze zaangażowanie w jakość i zadowolenie klientów uczyniło z nas zaufanego partnera dla producentów przemysłowych na całym świecie.
Skontaktuj się z Cangzhou Shengsen Metal Products Co., Ltd. już dziśaby omówić wymagania dotyczące spawanych laserowo części z blachy i odkryć, w jaki sposób nasz proces może poprawić trwałość Twoich produktów.